
- Предыдущий
 Электрод СЗСМ ТИП Э-10Х15Н25М6Г2АФ
- Следующий
Электрод СЗСМ ТИП Э-08Х19Н9Ф2С2
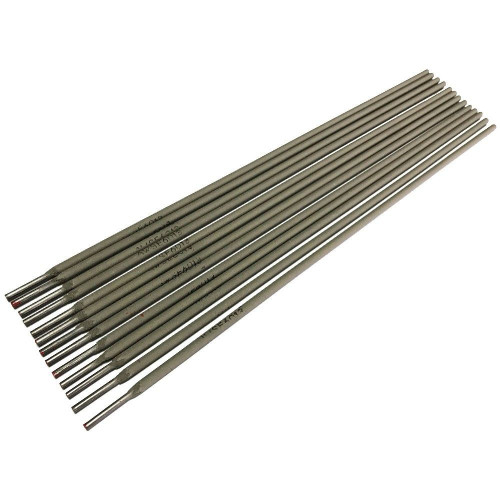
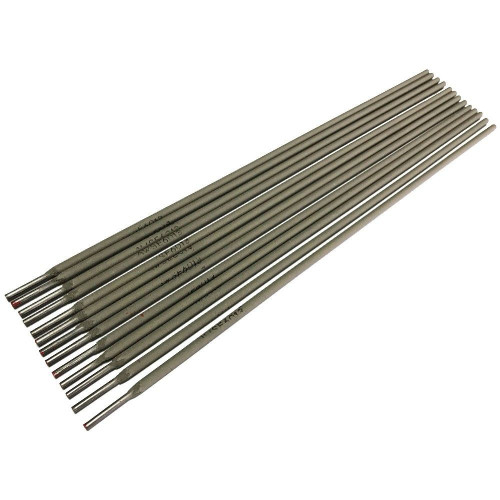
Основное назначение электродов ЭА-48М/22

Для сварки ответственных конструкций из разнородных сталей: аустенитных и высокомарганцовистых с низколегированными и легированными высокопрочными сталями. Сварка во всех пространственных положениях, кроме вертикального сверху вниз, постоянным током обратной полярности.
Рекомендуемое значение тока (А)
| Положение шва | |||
|---|---|---|---|
| Диаметр, мм | Нижнее | Вертикальное | Потолочное |
| 2,0 | 40-55 | 35-50 | 35-50 |
| 2,5 | 55-65 | 50-60 | 50-60 |
| 3,0 | 80-100 | 60-80 | 60-80 |
| 4,0 | 130-150 | 110-130 | 110-130 |
| 5,0 | 150-170 | 120-140 | - |
Характеристики плавления электродов Э-08Х24Н12Г3СТ ЭА-48М/22
| Коэффициент наплавки, г/Ач | 12,0 |
| Расход электродов на 1 кг наплавленного металла, кг | 1,5 |
Основные характеристики металла шва и наплавленного металла
| Механические свойства металла шва | Кол-во |
|---|---|
| Временное сопротивление разрыву, МПа, σв | >= 588,000 |
| Относительное сужение, %, ψ | >= 45,000 |
| Относительное удлинение, %, δ5 | >= 28,000 |
| Предел текучести, МПа, σт | >= 392,000 |
| Ударная вязкость +20°C, Дж/см2, KCU+20 | >= 100,000 |
| Химический состав наплавленного металла | Массовая доля элементов, % |
|---|---|
| углерод, C | 0,050 - 0,110 |
| хром, Cr | 22,000 - 26,000 |
| марганец, Mn | 2,200 - 3,600 |
| никель, Ni | 10,500 - 13,000 |
| фосфор, P | <= 0,035 |
| сера, S | <= 0,020 |
| кремний, Si | 0,700 - 1,400 |
| титан, Ti | <= 0,300 |
Сертификаты

Э-08Х24Н12Г3СТ ЭА-48М/22
д. 2,0; 2,5; 3,0; 4,0; 5,0
Центральный научно-исследовательский институт конструкционных материалов "Прометей"
СРОК ДЕЙСТВИЯ ДО
30.08.2026
Сертификат об одобрении сварочных материалов 21.042.030

Э-08Х24Н12Г3СТ ЭА-48М/22
д. 2,0; 2,5; 3,0; 4,0; 5,0
Система сертификации ГОСТ Р госстандарт России (ГОСТ Р)
СРОК ДЕЙСТВИЯ ДО
16.12.2024
Сертификат соответствия РОСС RU.НВ63.Н00438/22
Уточнить наличие
Просмотренные товары
Электрод СЗСМ ТИП Э-08Х24Н12Г3СТ
Основное назначение электродов ЭА-48М/22 Для сварки ответственных конструкций из разнородных сталей: аустенитных и высокомарганцовистых с низколегированными и легированными высокопрочными сталями. Сварка во всех пространственных положениях, кроме вертикального сверху вниз, постоянным током обратной полярности. Рекомендуемое значение тока (А) Положение шва Диаметр, мм Нижнее Вертикальное Потолочное 2,0 40-55 35-50 35-50 2,5 55-65 50-60 50-60 3,0 80-100 60-80 60-80 4,0 130-150 110-130 110-130 5,0 150-170 120-140 - Характеристики плавления электродов Э-08Х24Н12Г3СТ ЭА-48М/22 Коэффициент наплавки, г/Ач 12,0 Расход электродов на 1 кг наплавленного металла, кг 1,5 Основные характеристики металла шва и наплавленного металла Механические свойства металла шва Кол-во Временное сопротивление разрыву, МПа, σв >= 588,000 Относительное сужение, %, ψ >= 45,000 Относительное удлинение, %, δ5 >= 28,000 Предел текучести, МПа, σт >= 392,000 Ударная вязкость +20°C, Дж/см2, KCU+20 >= 100,000 Химический состав наплавленного металла Массовая доля элементов, % углерод, C 0,050 - 0,110 хром, Cr 22,000 - 26,000 марганец, Mn 2,200 - 3,600 никель, Ni 10,500 - 13,000 фосфор, P <= 0,035 сера, S <= 0,020 кремний, Si 0,700 - 1,400 титан, Ti <= 0,300 Сертификаты Э-08Х24Н12Г3СТ ЭА-48М/22 д. 2,0; 2,5; 3,0; 4,0; 5,0 Центральный научно-исследовательский институт конструкционных материалов "Прометей" СРОК ДЕЙСТВИЯ ДО 30.08.2026 Сертификат об одобрении сварочных материалов 21.042.030 Э-08Х24Н12Г3СТ ЭА-48М/22 д. 2,0; 2,5; 3,0; 4,0; 5,0 Система сертификации ГОСТ Р госстандарт России (ГОСТ Р) СРОК ДЕЙСТВИЯ ДО 16.12.2024 Сертификат соответствия РОСС RU.НВ63.Н00438/22 ..
0.00 р.